
- ベアリング
自動車用ターボチャージャー向け高耐熱性ボールベアリングユニット
課題解決事例
自動車用ターボチャージャー向け高耐熱性ボールベアリングユニット
ミネベアミツミのグローバル生産で実現する
走行性能の向上と環境負荷の低減
課題
世界的な環境規制の強化に伴い、自動車メーカー各社には燃費性能の抜本的な向上が求められています。その解決策としてエンジンのダウンサイジングが進む一方、動力性能を維持するためのターボチャージャーには、排気熱による過酷な高温環境に耐えうる高耐熱・高性能な部品が不可欠となっていました。
解決方法
ミネベアミツミは、ターボチャージャーの性能向上に直結する「新世代の高耐熱性ボールベアリングユニット」を開発しました。
過酷な条件下でも優れた回転性能と信頼性を発揮することで、走行性能の向上と環境負荷の低減を両立させます。
急速な需要の拡大が見込まれるターボチャージャー
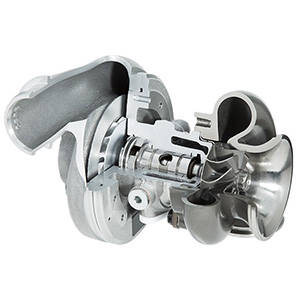
高耐熱性ボールベアリングユニット
かつてターボチャージャー(過給機)は、1980年代を中心にモータースポーツやスポーツカーの最高出力を高める「パワー重視」の装備として普及し、燃費の良さとは両立しにくい(トレードオフの)関係にありました。しかし2010年代以降、排気量を抑えながら燃費と出力を両立させる「ダウンサイジング」の考え方により、環境技術として再注目されるようになりました。
現在では、ハイブリッド車(HEV/PHEV)のエンジン熱効率の向上や電動ターボ(e-Turbo)との融合などにより、一般乗用車や次世代モビリティへ幅広く搭載されています。さらに、過酷な負荷がかかる工場現場車両(重機・建機)や長距離航行を支える船舶、さらには膨大な電力を支えることが求められる「AIデータセンター等の緊急電源用発電機」に至るまで、社会の基盤インフラを支える重要デバイスとして採用領域を広げています。
ターボチャージャーの基本構造と燃焼効率向上の仕組み
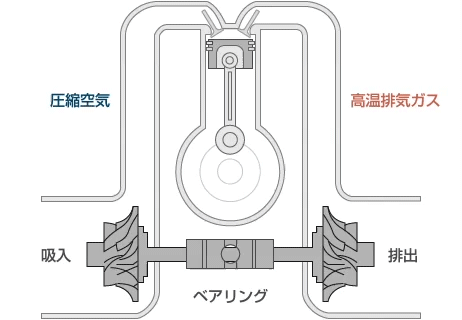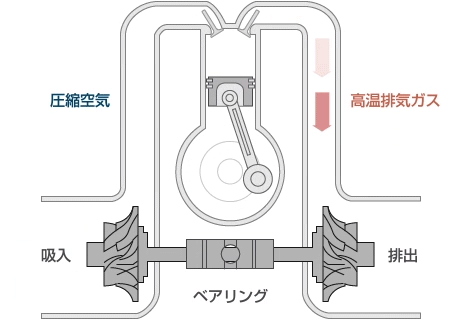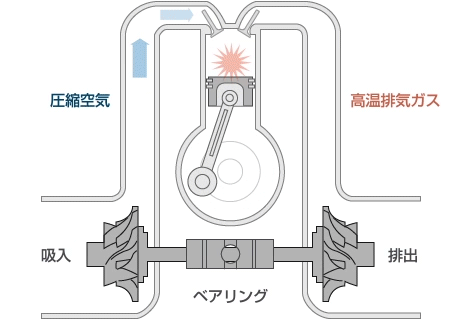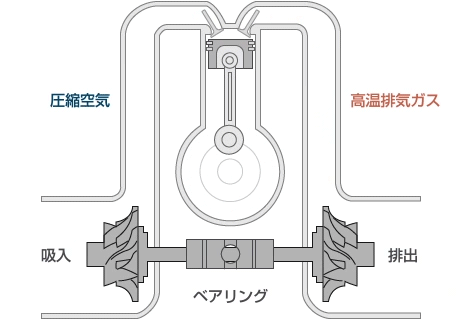
ターボチャージャーは、シリンダーから排出された排気ガスの圧力を利用してタービンと同軸上にあるコンプレッサーを高速回転させる過給装置です。
コンプレッサーによって高密度に圧縮された吸入空気はエンジンのシリンダー内へ効率よく送り込まれ、燃焼効率を飛躍的に向上させます。この「タービン」と「コンプレッサー」を高効率かつ滑らかに連動させる鍵となるのが、両者を結ぶ主軸ベアリングです。ミネベアミツミは2008年、過給機の回転効率に直結するタービン主軸用新型ボールベアリングの開発に着手しました。
過酷環境がもたらす技術課題|なぜボールベアリングが重要なのか
本来であればそのまま廃棄される排気ガスのエネルギーを再利用し、エンジンの燃焼効率を高めて小排気量でも力強い出力を生み出すターボチャージャー。
その性能と過給レスポンスを根幹で支えているのが、タービン軸を支えるベアリング(軸受)技術です。
800℃・毎分20万回転に耐えるオイル潤滑ベアリングの限界
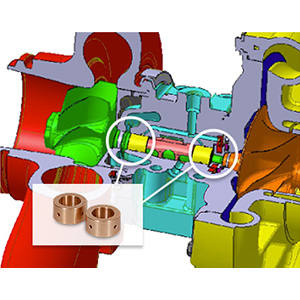
(ジャーナルベアリング(すべり軸受))
タービン主軸用のベアリングは、自動車部品の中でも屈指の過酷な環境下に置かれます。800℃を超える超高温の排気熱に直接さらされ、常にエンジンオイルに浸されながら、毎分20万回転を超える超高速回転に耐え抜かなければなりません。
これまで一般車両のターボチャージャーには、こうした過酷な熱環境に対する耐性に優れた「ジャーナルベアリング(すべり軸受)」が広く採用されてきました。しかし、この構造には日常のドライバビリティと燃費効率を損なう明確な弱点が存在しました。
-
・摩擦抵抗とターボラグ(加速の遅れ):
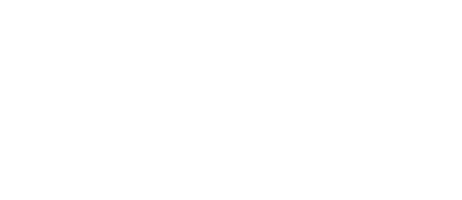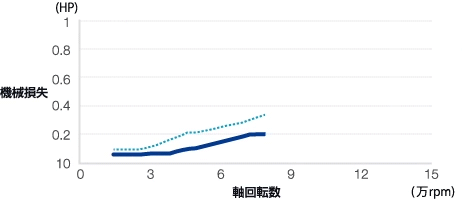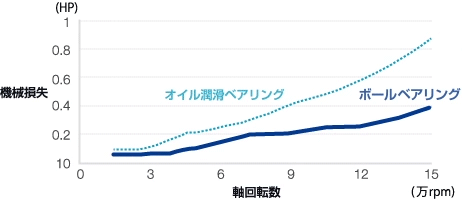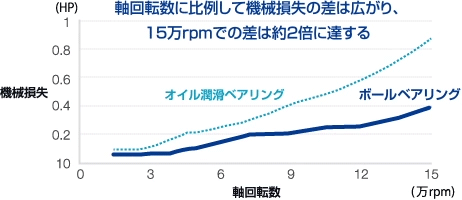
オイル潤滑ベアリングは摩擦抵抗が大きく、ボールベアリングに比べて加減速時の回転の追従性に劣ります(特にエンジン始動直後の冷えているとき)。 -
・実用燃費の悪化:
アクセルを踏み込んでから過給圧が立ち上がるまでにタイムラグ(ターボラグ)が生じると、加速の鈍さを感じたドライバーが必要以上にアクセルを踏み増してしまい、無駄な燃料を消費します。加減速を頻繁に繰り返す市街地走行において、このタイムラグは実用燃費の悪化に直結していました。
量産化に向けてクリアすべき3つの要件
ターボラグや実用燃費の課題を解決するためには、主に3つの厳しい要件を同時にクリアする必要がありました。
-
1. 高耐熱性:
800℃超の過酷な熱負荷環境でも焼き付きや熱変形を起こさない素材・構造 -
2. 高耐久性:
20万rpm以上の超高速回転や長時間の連続運転に耐えうる信頼性 -
3. 低トルク性(低摩擦):
加速初期の微小な排気エネルギーでも瞬時に立ち上がる、極限の低摩擦(フリクション低減)
さらに、一部の高級スポーツカーだけでなく、一般乗用車やエコカーへ幅広く普及させるためには、極めて高精度なユニットを安定して供給できる「高い量産性の確立」が不可欠でした。
創業以来、精密加工技術とベアリング生産技術を磨き続けてきたミネベアミツミの新たな挑戦が、ここから始まりました。
「高耐熱性ボールベアリングユニット」の開発
課題を根本から解決するため、ミネベアミツミは従来のオイル潤滑方式から、回転摩擦抵抗が極めて低い「ボールベアリング方式」への転換を決断。
これにより、効率の向上と加速時のタイムラグ軽減を実現しました。
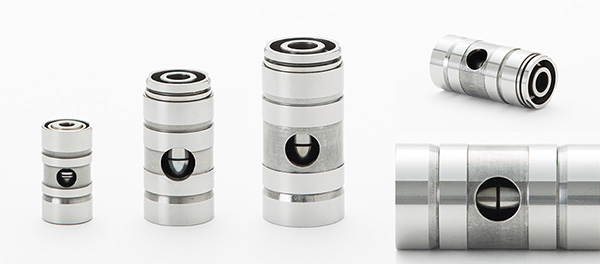
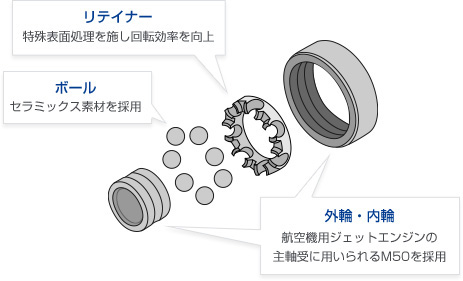
構造が複雑なボールベアリングにおいて最大の難関とされた「耐久性と耐熱性の両立」は、航空宇宙分野の知見を活かした先端素材の適材適所での採用(ハイブリッド採用)と、精密なユニット設計によって克服しました。
主要構成パーツにおける高機能素材の採用-
・内輪・外輪(軌道輪)|航空宇宙規格の高耐熱軸受鋼:
航空機用ジェットエンジンの主軸受にも用いられる耐熱鋼を採用。800℃を超える極限の排熱環境下でも、優れた耐熱変形性と耐摩耗性を維持。 -
・ボール(転動体)|軽量・超高速回転対応「セラミックス」:
金属製ボールと比べて重量が軽く、摩擦発熱を大幅に抑制し高速回転が可能なセラミック製素材を採用。 -
・リテイナー(保持器)|フリクションを抑える「特殊表面処理」:
ボールを保持するリテイナーに独自の特殊表面処理を施すことで、低温始動時から高速過給時まで、スムーズなボールの回転効率を保つ。
ミネベアミツミのグローバル連携によって高度な製品開発を実現
新型ボールベアリングユニットの開発から安定量産に至るプロセスでは、ミネベアミツミの「グローバル技術開発力」と「生産体制」の強みが最大限に活かされました。ドイツ・日本・タイの4拠点が持つ専門技術と生産能力を統合することで、高難度の技術課題の克服と世界規模の供給体制を両立しています。
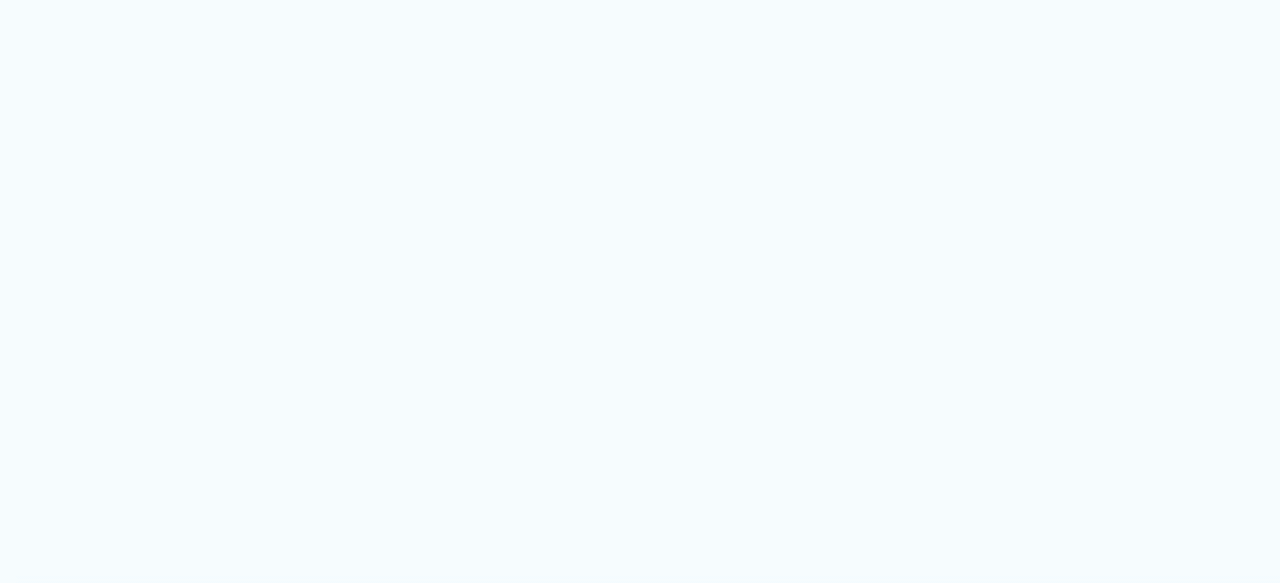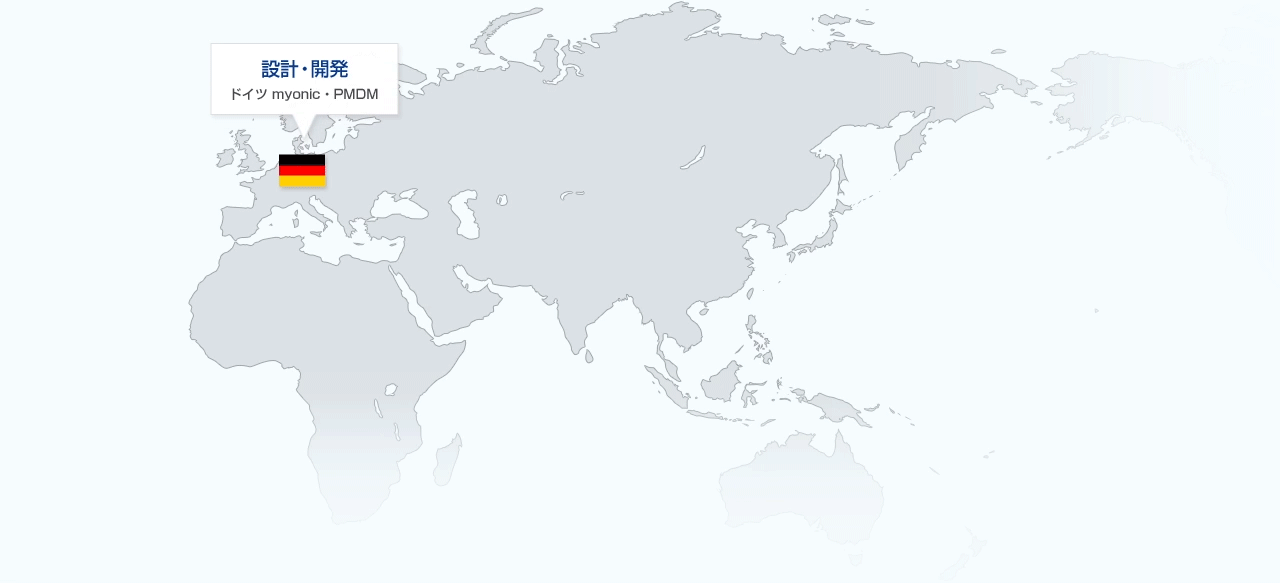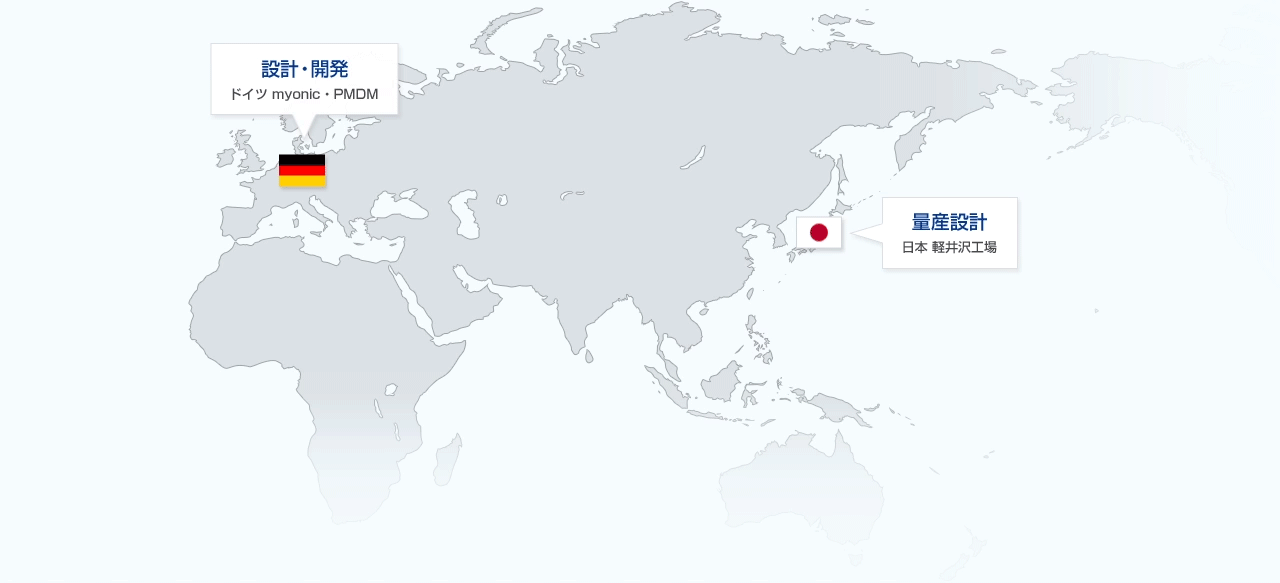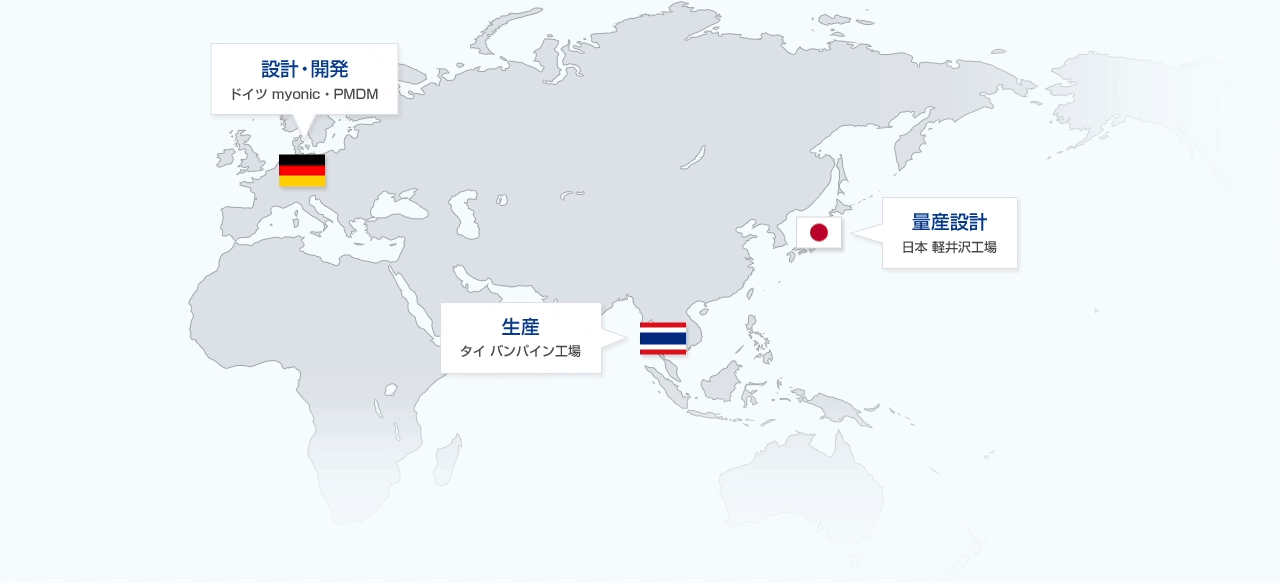
グローバル4拠点を結ぶ「要素開発から量産」の連携プロセス
ミネベアミツミでは、上流の要素開発・解析から下流の量産・供給までをシームレスにつなぎ、各拠点の専門性を結集させた開発体制を確立しました。
-
myonic GmbH(ドイツ)
基本設計と開発を力強く主導したのが、ドイツのグループ会社「myonic(マイオニック)」です。同社は、航空宇宙や医療機器向けといった極めて高い信頼性が求められる特殊ボールベアリングの製造において、70年以上の歴史を持つ老舗メーカーです。今回のプロジェクトでは、長年培ってきた高度な知見を活用し、800℃を超える過酷な環境にも耐えうる新世代ユニットの基本構造を設計。試作とテストを繰り返しながら、厳しい要件をクリアするコア技術の開発を牽引しました。 -
MinebeaMitsumi Technology Center Europe / MTCE(旧PMDM)(ドイツ)
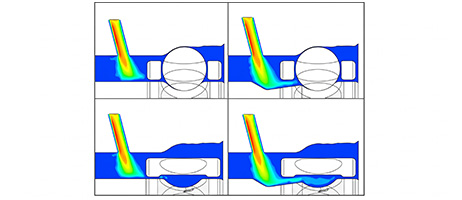
設計の精度をシミュレーション上で極限まで高める分析業務を担ったのが、同じくドイツの開発拠点「MTCE(MinebeaMitsumi Technology Center Europe/当時PMDM)」です。同社は、精密機械であるハードディスクドライブ(HDD)の開発を通じて培った、極めて高度な流体・熱解析技術を有しています。本開発では、高温に耐え抜くための熱解析や、潤滑オイルの細かな挙動を見極める流体解析を徹底して実施。myonicとともに解析とテストを重ねることで、過酷な実機環境にも耐えうる設計の裏付けを導き出しました。 -
軽井沢工場(日本)
ドイツ拠点で進む開発と並行して「量産への橋渡し」を担ったのが、ミネベアミツミのグローバル生産を牽引するマザー工場、軽井沢工場です。myonicやMTCEの開発データをもとに、開発初期から試作と検証を密に繰り返しました。どれほど優れた設計であっても、安定して大量に生産できなければ市場には届きません。現場が磨き続けてきた精密加工技術を結集し、異種素材を組み合わせた複雑な新型ユニットを、高品質かつ高歩留まりで加工できる「量産に耐えうる設計」へと落とし込みました。 -
バンパイン工場(タイ)
こうして確立された量産技術を受け継ぎ、世界中へ製品を送り出す大役を担うのが、主力生産拠点であるタイのバンパイン工場です。日本のマザー工場からスムーズに生産技術を移管し、世界屈指の生産能力と、妥協を許さない厳格な品質管理体制のもとで量産体制を確立しました。現在も、急速に拡大する世界の車載需要に対応し、一般乗用車からエコカーに至るまで、世界の自動車の心臓部を支える高耐熱ベアリングユニットをグローバル市場へ安定して供給し続けています。
インタビュー:高い技術力と強固なグローバル連携
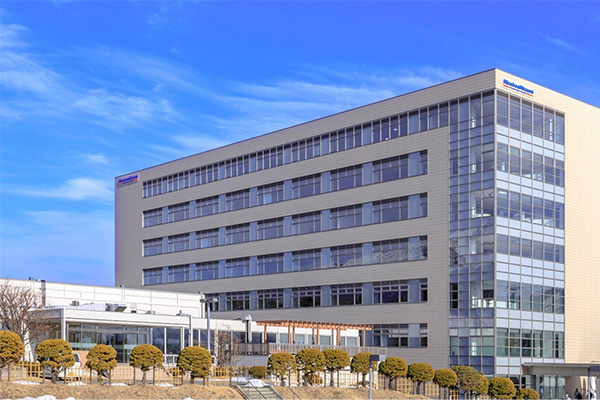
ミネベアミツミは日本初のミニチュアボールベアリング専業メーカーとして1951年に創業を開始して以来、世界のミニチュアボールベアリングの開発・生産を牽引し、時代のニーズに合わせた研究開発を繰り返してきました。
今回の高耐熱性ボールベアリングユニットも、これまで培ってきたミネベアミツミの技術を応用することで、高性能製品の量産化を実現しています。この一つの製品の開発と生産を通じて、ドイツ、日本、タイの技術者たちが同じ目標に向かって協力しあい、ミネベアミツミグループに有機的な連携がうまれる結果にもつながりました。
どれだけ複雑であろうと、ミネベアミツミには設計図さえあればどんなボールベアリングをも作り上げる技術力があります。ミニチュアボールベアリング製造のリーディングカンパニーとして、我々に作れないミニチュアボールベアリングはないと自負しています。
ボールベアリング事業部 軽井沢工場
ボールベアリングに関するご相談は、お問い合わせフォームからお気軽にお問い合わせください。
高精度切削加工部品から複合ユニット(PMC)まで、カスタム設計・ワンストップでお任せいただけます
ベアリングユニットの開発・製造で培った極限の超精密加工と熱処理技術は、周辺の切削加工部品や複合サブアッシー製品(PMC)にも幅広く展開されています。
モビリティ分野はもちろん、産業機械、建設重機、データセンター発電設備、航空・船舶に至るまで、ミクロン単位の寸法精度を追求することで、複雑な機構における組み立て性と動作信頼性を大幅に向上させます。また、長年蓄積された高度な研磨技術が生み出す「ナノレベルの滑らかな表面粗さ」は、摺動摩擦を極限まで低減し、パーツの長寿命化と省エネルギー化に貢献。さらに、鍛造から熱処理、仕上げ加工、組み立てまでを一貫管理する体制により、高温・高圧・高回転といった過酷な動作環境に耐えうる卓越した耐久性を確保しています。
ミネベアミツミは単なる部品加工にとどまらず、ベアリングを組み込んだ複合ユニットのカスタム設計・試作まで、お客様の多様な技術課題に最適なソリューションをワンストップで提供します。図面段階の構想や仕様検討もお気軽にご相談ください。
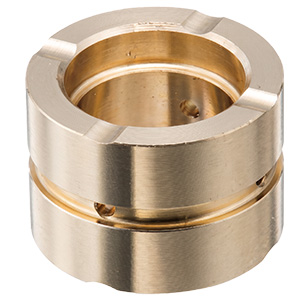
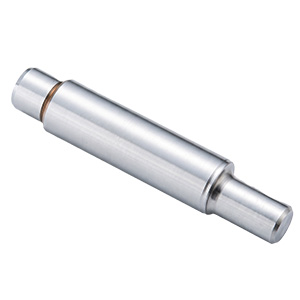
プレシジョン・メカニカル・コンポーネント(PMC)

製品情報
ミニチュア・小径ボールベアリング
製品カタログ
ミニチュア・小径ボールベアリング 製品カタログ


